

HTN materiālam, ko izmanto mūsu magnētiskā pogo tapu savienotāja korpusā, lodēšanas temperatūra noteiktos procesa apstākļos var sasniegt aptuveni 260 grādus.
Svarīgi ir tas, ka 260 grādi ir jāsaprot kā īslaicīga lodēšanas temperatūras iespēja izvēlētajam HTN materiālam un savienotāja konstrukcijai. Tas nenozīmē, ka savienotājs var nepārtraukti darboties 260 grādu leņķī.
Kāpēc izmantot HTN magnētiskajam pogo tapas savienotājam?
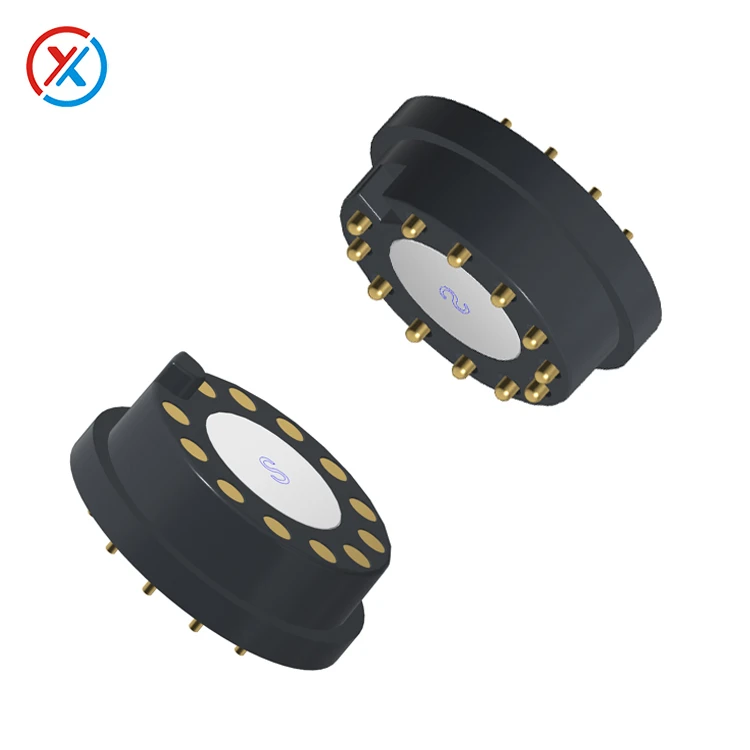
Magnētiskā pogo tapas savienotāja plastmasas korpuss dara vairāk, nekā notur kontaktus kopā.
Tam ir jāuztur:
pogo tapu atstarpe
savienotāja izmēri
elektriskā izolācija
magnēta pozīcija
kontaktu izlīdzināšana
salikts augstums
PCB montāžas laikā korpuss var tikt pakļauts arī salīdzinoši augstām temperatūrām.
Ja plastmasa lodēšanas laikā kļūst mīkstāka vai deformējas, pogo tapas var izkustēties no paredzētā stāvokļa.
Pat neliela izmēra izmaiņas var ietekmēt darba kompresiju vai kontaktu izlīdzināšanu pēc savienotāja atdzišanas.
Tas ir viens no iemesliem, kāpēc HTN tiek izmantots dažos magnētisko pogo tapu savienotāju projektos.
Ko nozīmē HTN?
HTN parasti attiecas uz augstas temperatūras neilona saimi, ko izmanto lietojumiem, kuriem nepieciešama labāka termiskā pretestība nekā daudzām tradicionālajām inženiertehniskajām plastmasām.
Savienotāju lietojumprogrammās HTN var nodrošināt šādu noderīgu kombināciju:
karstumizturība
izmēru stabilitāte
mehāniskā izturība
elektriskā izolācija
Faktiskā veiktspēja ir atkarīga no izvēlētās sveķu klases.
Dažādiem HTN preparātiem var būt dažādas termiskās, mehāniskās, mitruma un apstrādes īpašības.
Šī iemesla dēļ "HTN" vien nav pilnīga materiāla specifikācija.
Vai HTN var izturēt 260 grādus?
HTN materiālam, ko izmanto mūsu norādītajā magnētiskā pogo tapu savienotāja struktūrā, apmēram 260 grādus var izmantot kā īstermiņa lodēšanas temperatūras atskaiti.
Šo vērtību nevajadzētu interpretēt kā nepārtrauktas darbības temperatūras vērtību.
Pastāv būtiska atšķirība starp:
īsa ekspozīcija lodēšanas laikā
un
nepārtraukta darbība paaugstinātā temperatūrā.
Plastmasas daļa var izturēt īsu lodēšanas maksimumu, nezaudējot savu formu, savukārt ilgstoša iedarbība tajā pašā temperatūrā var izraisīt nepieņemamu materiāla degradāciju vai deformāciju.
Tāpēc lodēšanas profils ir tikpat svarīgs kā maksimālā temperatūra.
Kāpēc 260 grādu ilgumam ir nozīme?
Temperatūra un laiks darbojas kopā.
Savienotājam, kas uz īsu kontrolētu laika posmu ir pakļauts 260 grādu leņķim, nav tādas pašas termiskās slodzes kā savienotājam, kas vairākas minūtes tiek turēts 260 grādu leņķī.
PCB montāžas laikā inženieriem jāņem vērā:
priekšsildīšanas temperatūra
apkures ātrums
maksimālā temperatūra
laiks tuvu maksimālajai temperatūrai
dzesēšana
atkārtoti lodēšanas cikli
Tāpēc, lai definētu lodēšanas procesu, nepietiek tikai ar "HTN=260 grādu" uzrakstu uz zīmējuma.
Faktiskajam profilam jāatbilst apstiprinātajam savienotāja un PCB montāžas procesam.
HTN ir īpaši noderīgs PCB uzstādītiem magnētiskajiem savienotājiem
Daudzi magnētiskie pogo tapu savienotāji ir samontēti tieši uz PCB.
Atkarībā no konstrukcijas izbeigšanai var izmantot:
SMT
caurums
taisnleņķa PCB montāža
PCB un kabeļa gala kombinācija
Kad savienotājs iziet cauri lodēšanas procesam, korpusam ir jānotur pogo tapas to sākotnējā pozīcijā.
Ja plastmasa deformējas, var rasties vairākas problēmas.
Spraudītes augstums var mainīties.
Savienotājs vairs nevar atrasties uz PCB.
Atsevišķām pogo tapām var būt dažādi samontēti augstumi.
Magnēts var arī nobīdīties attiecībā pret savienojuma savienotāju.
Rezultāts var būt savienotājs, kas sākotnēji elektriski izskatās pieņemams, bet faktiskās lietošanas laikā nesaspiežas vienmērīgi.
Karstumizturība nav tas pats, kas izmēru stabilitāte
Šai atšķirībai ir nozīme precīzijas savienotājos.
Plastmasa var izturēt augstu temperatūru bez kušanas, taču tas automātiski nenozīmē, ka tās izmēri paliek nemainīgi.
Magnētiskajam pogo tapas savienotājam izmēru stabilitāte var būt svarīgāka par vienkāršu izvairīšanos no redzamiem bojājumiem.
Inženieriem jāpievērš uzmanība:
korpusa līdzenums
tapas pozīcija
caurumu izmēri
magnēta pozīcija
pārošanās virsmas augstums
savienotāju deformācija
Šie izmēri ietekmē pogo tapu mehānisko darbību pēc lodēšanas.
Kāpēc korpusa deformācija ietekmē pogo tapas?
Katrai pogo tapai ir paredzēta darba kompresija.
Ja pēc lodēšanas plastmasas korpuss maina augstumu, var mainīties arī galīgā saspiešana.
Savienotājs, kas paredzēts konkrētam darba gājienam, var darboties ārpus šī diapazona.
Ja saspiešana kļūst pārāk maza, kontaktspēks var būt nepietiekams.
Ja saspiešana kļūst pārmērīga, pogo tapa var darboties pārāk tuvu tā maksimālajam mehāniskajam gājienam.
Vairāku kontaktu magnētiskajā savienotājā nevienmērīga korpusa deformācija var radīt vēl vienu problēmu: dažādām tapām var būt atšķirīgs kompresijas līmenis.
Tāpēc plastmasas korpuss ir daļa no pogo tapas pielaides ķēdes.
Magnētiem arī jāpaliek savā vietā
Magnētiskais pogo tapas savienotājs parasti apvieno atsperu kontaktus ar pastāvīgajiem magnētiem.
Magnētiskā struktūra nodrošina izlīdzināšanu un saglabāšanu.
Ja termiskā iedarbība izraisa plastmasas struktūras ap magnētu deformāciju, magnēts var attālināties no paredzētā stāvokļa.
Tas var ietekmēt:
magnētiskā pievilcība
savienotāju izlīdzināšana
pārošanās pozīcija
pogo tapu saspiešana
Tāpēc savienotāja korpusam jābūt veidotam tā, lai PCB apstrādes laikā kontrolētu gan pogo tapas, gan magnētus.
Vai HTN ir piemērots atkārtotai lodēšanai?
Tā var būt, ja izvēlētā HTN klase un savienotāju struktūra ir paredzēta vajadzīgajam reflow profilam.
Tomēr "HTN korpuss" nav automātiski jāinterpretē kā neierobežota saderība ar atkārtotu plūsmu.
Ir jāņem vērā viss savienotājs.
Papildus plastmasas korpusam magnētiskajā pogo tapas savienotājā var būt:
pogo tapas
magnēti
metāla čaulas
PCB termināļi
līmvielas
detaļu atrašanās vietas noteikšana
Katram montāžas materiālam ir jāiztur paredzētais ražošanas process.
Karstumizturīgākā plastmasa savienotājā nevar kompensēt citu sastāvdaļu, kas nav saderīga ar to pašu termisko profilu.
Arī plastmasas mitruma stāvoklim var būt nozīme
Augstas temperatūras poliamīda materiāli var mijiedarboties ar mitrumu.
Tāpēc uzglabāšana un apstrāde pirms lodēšanas var ietekmēt dažu materiālu kategoriju galīgo formēšanu un lodēšanu.
Ražošanas savienotājiem materiālu uzglabāšanai, iesaiņošanai un apstrādei pirms montāžas ir jāievēro izvēlētās sveķu un savienotāju procesa prasības.
Tas ir īpaši svarīgi, ja savienotāji tiek glabāti ilgu laiku pirms PCB montāžas.
Pareizajiem apstrādes apstākļiem vajadzētu būt no apstiprinātā materiāla un ražošanas specifikācijas, nevis no viena vispārīga noteikuma visiem HTN produktiem.
Kas jāpārbauda pēc lodēšanas?
Pēc tam, kad savienotājs ir izgājis lodēšanas procesu, pārbaudei jāskatās tālāk par lodēšanas savienojumiem.
Noderīgas pārbaudes var ietvert:
korpusa deformācija
savienotāja līdzenums
pogo tapas pozīcija
tapas augstums
magnēta pozīcija
virzuļa kustība
pavasara atgriešanās
elektriskā nepārtrauktība
Precīzajiem vairāku kontaktu savienotājiem var būt svarīga arī līdzplanaritāte.
Savienotājs joprojām var vadīt elektrību pēc lodēšanas, bet tam ir pietiekami daudz mehāniskas deformācijas, lai atkārtotas savienošanas laikā radītu uzticamības problēmu.
Kāpēc gan neizmantot augstākās temperatūras pieejamo plastmasu?
Materiālu izvēle vienmēr ir saistīta ar kompromisiem.
Augstākas temperatūras sveķi var palielināt materiālu vai apstrādes izmaksas, nesniedzot būtisku labumu, ja faktiskais ražošanas process to neprasa.
Savienotājam ir nepieciešams arī piemērots:
formējamība
izmēru precizitāte
mehāniskā izturība
elektriskā izolācija
saderība ar pogo tapām un magnētiem
Tāpēc pareizā plastmasa tiek izvēlēta no visas savienotāja prasības, nevis tikai no temperatūras vērtības.
HTN materiālu izvēle pielāgotiem magnētiskajiem pogo tapu savienotājiem
Pielāgotam magnētiskā savienotāja projektam korpusa materiāls jāizvēlas pēc tam, kad ir zināms PCB montāžas process.
Noderīga informācija par projektu ietver:
lodēšanas metode
nepieciešamā maksimālā temperatūra
termiskais profils
PCB biezums
tapas daudzums
pin piķis
savienotāja izmēri
darba insults
atsperes spēks
magnētu izvietojums
darbības vide
Pamatojoties uz klientu rasējumiem, PCB izkārtojumiem, paraugiem vai 2D/3D modeļiem, var izveidot kopā pogo tapas struktūru, korpusa ģeometriju, magnēta pozīciju, gala metodi un plastmasas materiālu.
Lietojumprogrammām, kurām nepieciešama īslaicīga lodēšanas temperatūra aptuveni 260 grādos, var apsvērt piemērotu HTN kategoriju, taču pirms masveida ražošanas gala savienotājs joprojām ir jāvalidē saskaņā ar faktisko ražošanas profilu.
FAQ
1. Kādu temperatūru var izturēt magnētiskā pogo tapas savienotāja HTN korpuss?
Mūsu norādītajā savienotāja dizainā izmantotajam HTN materiālam aptuveni 260 grādus var izmantot kā īstermiņa lodēšanas temperatūras atskaiti. Precīza jauda ir atkarīga no materiāla kvalitātes un visa lodēšanas profila.
2. Vai 260 grādi nozīmē, ka magnētiskā pogo tapas savienotājs var darboties nepārtraukti šajā temperatūrā?
Nē. 260 grādu vērtība attiecas uz īslaicīgu ražošanas iedarbību, piemēram, noteiktu lodēšanas procesu. Nepārtrauktas darbības temperatūra ir atšķirīgs materiāla parametrs, un tā ir jādefinē atsevišķi.
3. Kāpēc HTN tiek izmantots magnētiskajos pogo tapu savienotājos?
HTN var nodrošināt termisko pretestību, izmēru stabilitāti, mehānisko atbalstu un elektrisko izolāciju, kas nepieciešama, lai PCB montāžas laikā pogo tapas un magnētiskā struktūra būtu pareizi novietota.
4. Vai HTN var izmantot katram pārlodētam pogo tapu savienotājam?
Ne automātiski. Konkrētajai HTN klasei, savienotāja ģeometrijai, magnētiem, spailēm, līmēm un citiem materiāliem ir jābūt saderīgiem ar nepieciešamo pārplūdes profilu. Paraugu validācija faktiskajos lodēšanas apstākļos jāpabeidz pirms masveida ražošanas.


